뱀부랩 H2D 출력물, 제대로 평가하는 방법, 3D프린터 출력물이 “잘 나왔다”를 숫자와 기준으로 바꾸는 법
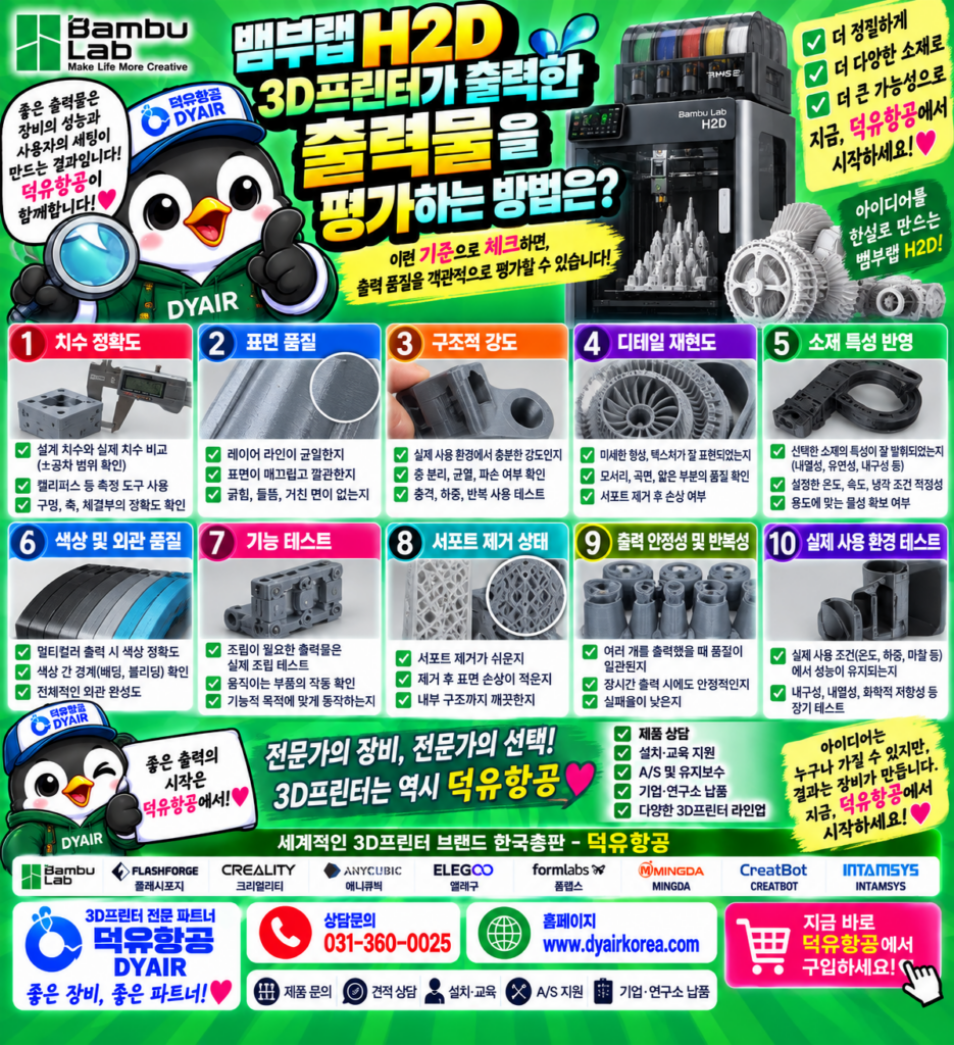
뱀부랩 H2D 출력물, 제대로 평가하는 방법, 3D프린터 출력물이 "잘 나왔다"를 숫자와 기준으로 바꾸는 법
뱀부랩 H2D 출력물, 제대로 평가하는 방법
“잘 나왔다”를 숫자와 기준으로 바꾸는 법
덕유항공 | 3D프린터 전문 업력 10년 이상 · 국내 뱀부랩 A/S 담당 대표전화 063-451-0121 · www.dyairkorea.com · 카톡 ID: DYAIR
“잘 나왔네요”로는 판단이 안 됩니다
출력물을 놓고 이런 말을 자주 주고받습니다.
“잘 나왔네요.” / “좀 별로인데요.”
그런데 이게 왜 잘 나온 건지, 어디가 별로인지 설명할 수 있으신가요?
이 구분이 안 되면 세 가지 상황에서 곤란해집니다.
|
상황 |
곤란해지는 이유 |
|
구매 검토 중 |
데모 출력물을 받아도 뭘 봐야 할지 모릅니다 |
|
업무용 운용 중 |
합격·불합격 기준이 없어 담당자마다 판단이 다릅니다 |
|
문제가 생겼을 때 |
장비 고장인지 설정 문제인지 구분이 안 됩니다 |
이 글은 출력물을 항목별로 나눠 평가하는 방법을 정리한 것입니다.
평가는 세 단계로 하십시오
|
단계 |
방법 |
확인 항목 |
|
① 눈 |
육안 관찰 |
표면, 층 자국, 오버행, 색 경계 |
|
② 손 |
만지고 비틀어 보기 |
층간 접착, 유격, 표면 질감 |
|
③ 계측 |
캘리퍼스, 평면 확인 |
치수 정확도, 평면도 |
대부분 ①에서 멈춥니다. 그런데 실제로 쓰는 부품의 합격 여부는 ③에서 갈립니다.
1. 치수 정확도 — 가장 중요합니다
왜 첫 번째인가
기능성 부품은 치수가 안 맞으면 나머지가 아무리 예뻐도 불합격입니다. 베어링이 안 들어가고, 나사가 안 물리고, 조립이 안 됩니다.
측정 방법
□ 준비물 — 버니어 캘리퍼스 (0.01mm 단위)
3D프린터를 쓰신다면 반드시 갖추셔야 할 도구입니다. 자로는 판단이 안 됩니다.
□ 캘리브레이션 큐브로 시작하십시오
20 × 20 × 20mm 정육면체를 뽑아 X, Y, Z 세 축을 각각 측정합니다.
|
측정값 |
해석 |
|
세 축 모두 ±0.1mm 이내 |
양호 |
|
±0.1~0.2mm |
FDM에서 일반적인 범위 |
|
한 축만 크게 벗어남 |
해당 축의 기구적 문제 의심 |
|
전체가 일정하게 작거나 큼 |
수축률 또는 유량 보정 문제 |
□ 실제 부품으로도 확인하십시오
큐브가 맞아도 구멍은 작게 나오는 것이 정상입니다. FDM은 내경이 줄어드는 경향이 있습니다. 실제 쓰실 형상으로 테스트 쿠폰을 뽑아 실측하시고, 그 값을 설계에 반영하십시오.
□ 소재를 바꾸면 다시 재십시오
PLA로 잡은 공차는 PA-CF에서 맞지 않습니다. 수축률이 다릅니다.
2. 첫 레이어 — 나머지가 여기서 결정됩니다
첫 레이어만 잘 나오면 대부분 따라옵니다. 반대로 첫 레이어가 나쁘면 이후에 뭘 해도 안 됩니다.
뒤집어서 보십시오
출력물을 뒤집어 바닥면을 관찰하십시오.
|
상태 |
판정 |
|
균일하고 매끈한 면, 선 사이에 틈 없음 |
정상 |
|
선 사이에 틈이 보임 |
노즐이 너무 높음 |
|
선이 눌려 퍼지고 가장자리가 번짐 |
노즐이 너무 낮음 |
|
위치에 따라 두께가 다름 |
베드 수평 문제 → 트래밍 필요 |
|
군데군데 안 붙은 자국 |
플레이트 유분 또는 오염 |
“위치에 따라 다르다”가 가장 중요한 신호입니다. 한쪽은 잘 붙고 다른 쪽은 안 붙는다면 설정이 아니라 베드 수평 문제입니다.
3. 표면 품질
세 가지를 구분해서 보십시오
□ 층 자국(레이어 라인)
FDM은 층 자국이 보이는 것이 정상입니다. 문제는 균일한가입니다.
- 균일하게 보이는 층 자국 → 정상
- 특정 높이에서만 두껍거나 얇음 → Z축 문제
- 주기적으로 반복되는 무늬 → 리드 스크루 또는 벨트
□ 링잉(고스팅)
모서리 다음에 물결무늬가 반복되는 현상입니다.
원인은 진동입니다. 확인 순서는 이렇습니다.
- 작업대가 흔들리지 않는지 — 가장 흔한 원인입니다
- 가속도 설정이 과한지
- 벨트 장력
□ 수직 결 자국(VFA)
수직 방향으로 미세한 결이 일정하게 반복되는 현상입니다. 구동계의 미세한 주기 오차에서 나옵니다.
4. 오버행과 브리징
오버행
각도가 큰 경사면의 아랫면을 보십시오.
- 매끈하게 처리됨 → 냉각과 속도가 맞습니다
- 처지거나 늘어짐 → 냉각 부족 또는 속도 과다
- 표면이 거칠고 뭉침 → 온도 과다
H2D 정도의 장비에서는 상당한 각도까지 서포트 없이 처리됩니다. 처진다면 설정을 먼저 의심하십시오.
브리징
공중에 걸친 구간입니다. 아랫면이 늘어지지 않고 직선으로 이어져야 합니다.
5. 서포트 제거 후 자국 — H2D의 강점 확인 지점
여기가 H2D를 평가하는 핵심 항목 중 하나입니다.
|
서포트 방식 |
제거 후 상태 |
|
일반 서포트 (같은 소재) |
자국이 남음. 사포질 필요 |
|
수용성 서포트 (PVA, BVOH) |
자국 거의 없음 |
|
서포트 인터페이스 분리 |
깔끔하게 떨어짐 |
데모 출력물을 받으셨다면 서포트가 닿았던 면을 반드시 확인하십시오. 수용성 서포트를 쓴 결과물은 육안으로 구분됩니다.
손이 안 닿는 내부 구조까지 깨끗하다면 듀얼 노즐이 제 역할을 한 것입니다.
6. 층간 접착 — 손으로 확인합니다
기능성 부품에서 가장 중요한 물성입니다.
간단한 확인 방법
□ 얇은 부분을 손으로 비틀어 보십시오
- 탄력 있게 버티다가 휘어짐 → 층간 접착 양호
- 층 사이가 깨끗하게 쪼개짐 → 접착 불량
□ 쪼개진 단면을 보십시오
|
파단면 |
해석 |
|
층을 가로질러 불규칙하게 깨짐 |
정상 — 소재 자체 한계 |
|
층 경계를 따라 매끈하게 분리 |
층간 접착 불량 |
접착 불량의 원인
- 온도 부족 — 노즐 온도를 올려보십시오
- 냉각 과다 — 팬 속도를 낮춰보십시오
- 챔버 온도 부족 — 엔지니어링 소재에서 특히
- 필라멘트 습기 — 가장 흔합니다
7. H2D 전용 평가 항목 — 이소재 경계 정렬
듀얼 노즐 장비에서만 확인해야 하는 항목입니다.
무엇을 보나
두 소재나 두 색이 맞닿는 경계를 확대해서 보십시오.
|
상태 |
판정 |
|
경계가 깔끔하게 맞음 |
오프셋 정상 |
|
한쪽으로 밀려 있음 |
노즐 오프셋 어긋남 |
|
경계에 단차가 있음 |
오프셋 또는 높이 차 |
H2D의 듀얼 노즐은 25마이크론 이하의 정렬 정밀도를 요구합니다.
장비를 옮긴 뒤에는 반드시 노즐 오프셋을 재보정하십시오. 이소재 출력에서 경계가 어긋난다면 이 항목이 첫 번째 의심 대상입니다.
비활성 노즐 오염 확인
출력물 표면에 엉뚱한 색이나 소재의 덩어리가 떨어져 있는지 보십시오.
TPU를 다소재로 쓰셨다면 특히 확인하십시오. 유연 소재는 완전히 리트랙션되지 않아 비활성 노즐에서 흘러나오는 현상이 보고됩니다.
8. 워핑과 평면도
확인 방법
평평한 유리판이나 정반 위에 출력물을 올려놓으십시오.
- 바닥면 전체가 밀착 → 정상
- 모서리가 들림 → 워핑
- 흔들림 → 평면도 불량
원인
- 챔버 예열 부족 — 엔지니어링 소재에서 가장 흔합니다
- 접지 면적 부족 — 브림을 넓히십시오
- 외풍 — 문을 여닫는 자리, 에어컨 바람
- 소재와 챔버 온도 불일치
9. 내부 상태 — 단면을 보십시오
겉만 보면 알 수 없는 것이 있습니다.
테스트용 파트 하나를 잘라서 단면을 확인해 보십시오.
|
확인 항목 |
정상 |
|
벽과 인필의 결합 |
틈 없이 붙어 있어야 함 |
|
인필 패턴의 균일성 |
일정한 간격 |
|
내부 공극 |
없거나 최소 |
|
상단 표면 아래 |
채워져 있어야 함 |
윗면에 핀홀이나 격자 무늬가 보인다면 유량이 과한 것입니다. 슬라이서에서 최대 체적 유량을 낮춰 보십시오.
10. 레이저 각인 품질 — H2D 레이저 사용 시
레이저 모듈을 쓰신다면 별도로 평가하십시오.
|
항목 |
확인 |
|
각인 깊이 균일성 |
면 전체에서 일정한가 |
|
선 굵기 |
설정한 대로 나오는가 |
|
가장자리 탄화 |
과도하게 타지 않았는가 |
|
초점 |
중앙과 가장자리 선명도 차이 |
|
정렬 정확도 |
배치한 위치에 각인되었는가 |
중앙은 선명한데 가장자리가 흐리다면 초점이나 평탄도 문제입니다.
각인이 흐려졌다면 렌즈 청소를 먼저 하십시오. 연기와 그을음이 쌓이면 출력이 떨어집니다.
11. 업무용이시라면 — 기준 샘플을 만드십시오
이게 가장 실용적인 조언입니다.
왜 필요한가
**”예전엔 잘 나왔는데”**를 증명할 방법이 있어야 합니다. 기억은 믿을 수 없습니다.
만드는 법
① 표준 테스트 모델을 정합니다
치수 측정이 가능한 형상 + 오버행 + 브리지 + 얇은 벽이 포함된 것.
② 소재별로 기본 프로파일에서 뽑습니다
③ 실측값과 상태를 기록합니다
|
기록 항목 |
|
X, Y, Z 실측 치수 |
|
첫 레이어 상태 (사진) |
|
표면 상태 (사진) |
|
소재 종류, 브랜드, 로트 |
|
노즐 구경·재질, 펌웨어 버전 |
|
온도, 속도, 최대 체적 유량 |
|
출력 일자 |
④ 이 샘플을 보관하십시오
실물을 버리지 마십시오. 나중에 나온 출력물과 나란히 놓고 비교하는 것이 가장 빠른 진단입니다.
12. 불량인가, 설정 문제인가 — 판단표
A/S를 부르기 전에 확인하십시오.
|
증상 |
대체로 설정·소모품 |
장비 점검 필요 |
|
첫 레이어 불량 |
플레이트 유분, Z오프셋 |
위치별로 다르면 베드 수평 |
|
스트링, 튀는 소리 |
필라멘트 습기 |
— |
|
층간 접착 불량 |
온도, 냉각, 습기 |
— |
|
치수가 일정하게 안 맞음 |
유량 보정, 노즐 마모 |
— |
|
치수가 한 축만 안 맞음 |
— |
해당 축 기구 점검 |
|
링잉 |
작업대, 가속도 |
벨트 장력 |
|
주기적 반복 무늬 |
— |
리드 스크루, 벨트 |
|
이소재 경계 어긋남 |
— |
노즐 오프셋 재보정 |
|
레이어 시프트 |
파트 들림, 노즐 충돌 |
반복되면 구동계 점검 |
왼쪽 열에 해당하면 대부분 스스로 해결됩니다. 오른쪽 열이면 연락 주십시오.
13. 구매 검토 중이시라면 — 데모 출력물 확인법
샘플을 받으셨을 때 이 순서로 보십시오.
① 뒤집어서 바닥면을 보십시오 — 첫 레이어 균일성
② 서포트가 닿았던 면을 보십시오 — 수용성 서포트 사용 여부
③ 오버행 아랫면을 만져보십시오 — 처짐 여부
④ 얇은 부분을 살짝 비틀어 보십시오 — 층간 접착
⑤ 캘리퍼스로 재어보십시오 — 치수 정확도
⑥ 이소재 경계를 확대해 보십시오 — 듀얼 노즐 정렬
“예쁘게 나온 샘플”과 “제대로 나온 샘플”은 다릅니다. 잘 만든 전시용 모델은 누구나 뽑습니다. 실제로 쓰실 형상과 소재로 샘플 출력을 요청하십시오.
덕유항공이 도와드립니다
① 샘플 출력 상담
실제로 만드실 형상과 소재로 샘플을 출력해 확인하실 수 있습니다. 전시용 모델이 아니라 쓰실 물건으로 판단하시는 편이 정확합니다.
② 출력물 사진을 보내주십시오
“이게 정상입니까” — 이 질문에 답해드릴 수 있습니다.
여러 각도의 사진, 특히 바닥면과 문제 부위를 찍어 보내주시면 대부분 그 자리에서 원인이 잡힙니다. 설정 문제인지 장비 문제인지 구분해 드립니다.
③ 국내 뱀부랩 A/S를 담당합니다
덕유항공은 국내 뱀부랩 사후 서비스를 담당하고 있습니다. 한국어로, 같은 시간대에 문의하실 수 있습니다.
④ 업무용이시라면 품질 기준까지 함께 잡아 드립니다
기준 샘플 작성, 합격 기준 설정, 기록 항목 정리 — 기업과 연구기관에서는 이 체계가 있어야 담당자가 바뀌어도 품질이 유지됩니다.
⑤ 3D프린터 전문 자격을 갖춘 정직원이 방문합니다
배송, 설치, 교육을 덕유항공 정직원이 직접 수행합니다. 첫 출력을 함께 뽑고, 무엇을 보고 판단해야 하는지 현장에서 알려 드립니다.
⑥ 무료 퀵배송 · 당일 설치 · 당일 출력
무료 퀵배송 서비스는 서울·수도권 지역을 대상으로 제공합니다. 덕유항공은 전국을 대상으로 판매하고 있으며, 그 외 지역은 문의해 주시면 안내해 드립니다.
문의
|
구분 |
연락처 |
|
본사 |
063-451-0121 |
|
안양지점 · 전시장 쇼룸 |
031-360-0025 |
|
카카오톡 |
ID: DYAIR |
|
홈페이지 |
www.dyairkorea.com |
|
구매 |
덕유항공 쿠팡 스토어 |
정리하겠습니다
출력물 평가는 “예쁜가”가 아니라 “쓸 수 있는가”입니다.
순서는 이렇습니다.
- 캘리퍼스로 치수를 재십시오 — 기능성 부품은 여기서 갈립니다
- 뒤집어서 첫 레이어를 보십시오 — 나머지가 여기서 결정됩니다
- 비틀어서 층간 접착을 확인하십시오 — 파단면이 층 따라 갈라지면 불량입니다
- 이소재 경계를 확대해 보십시오 — H2D 듀얼 노즐 정렬 확인
- 기준 샘플을 만들어 보관하십시오 — 비교할 대상이 있어야 판단이 섭니다
판단이 서지 않으시면 사진을 보내주십시오. 바닥면과 문제 부위를 여러 각도로 찍어주시면 설정 문제인지 장비 문제인지 말씀드리겠습니다.
덕유항공 063-451-0121 · 카톡 DYAIR
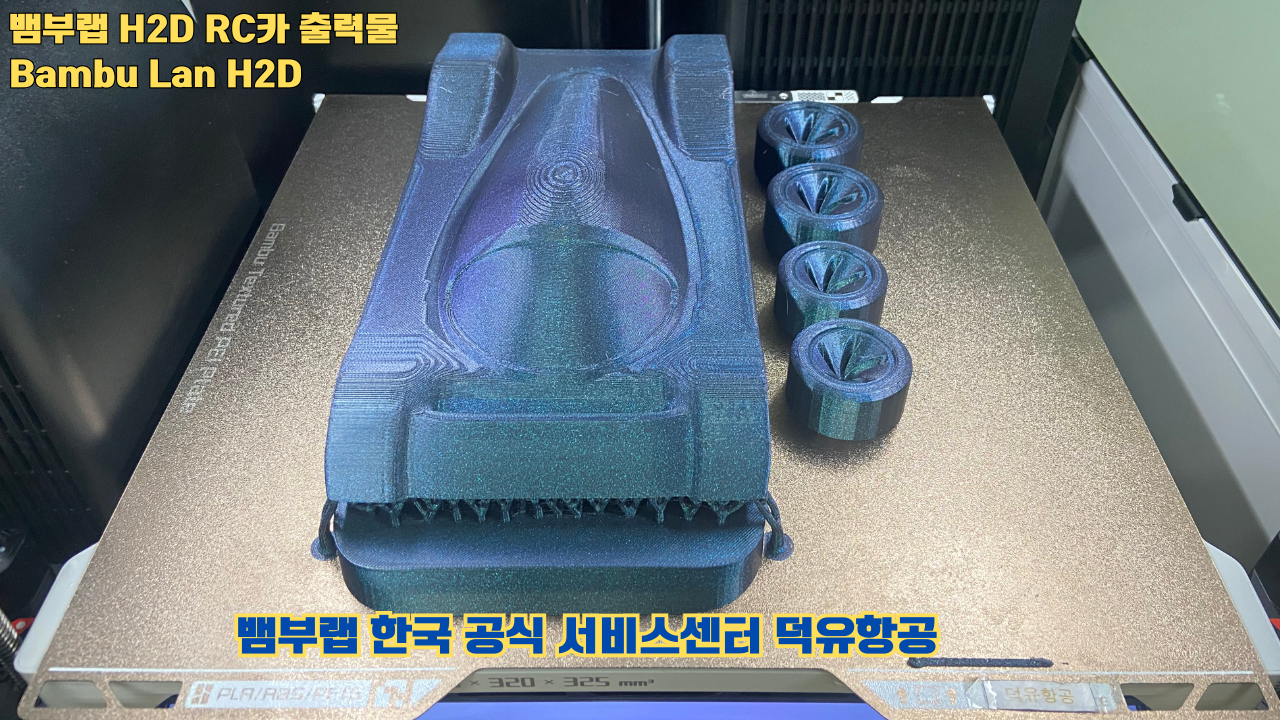
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
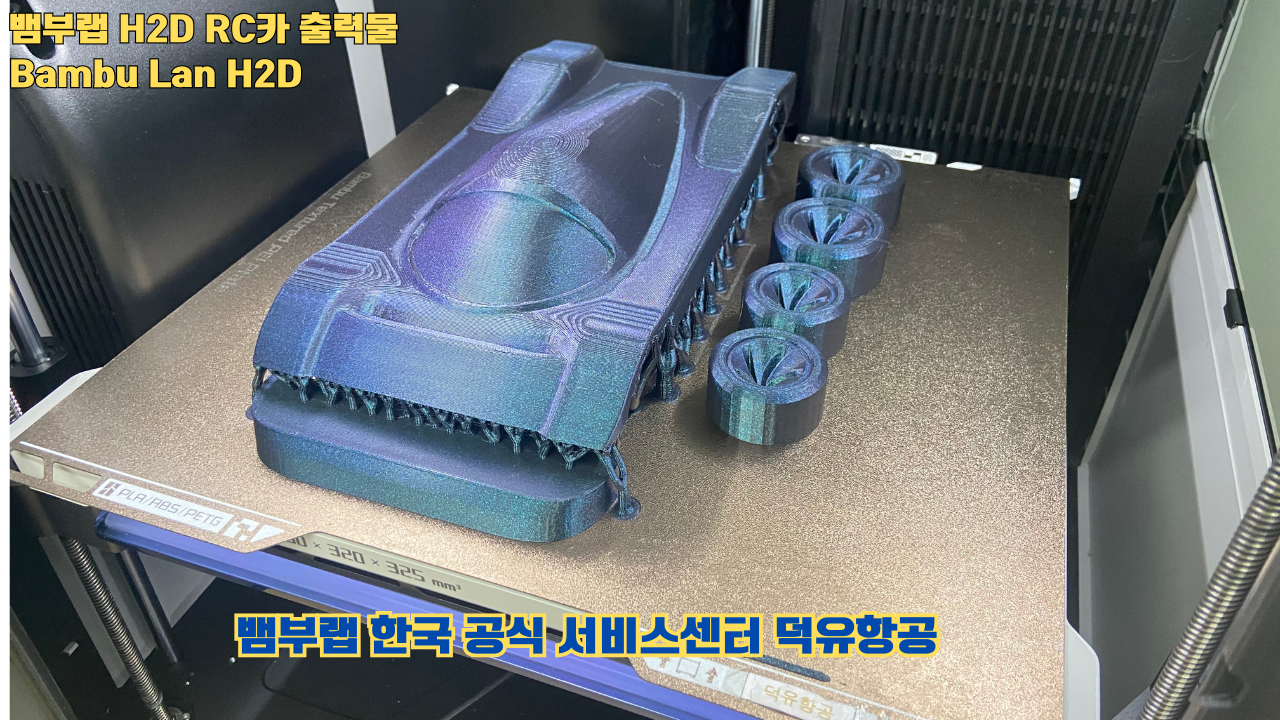
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
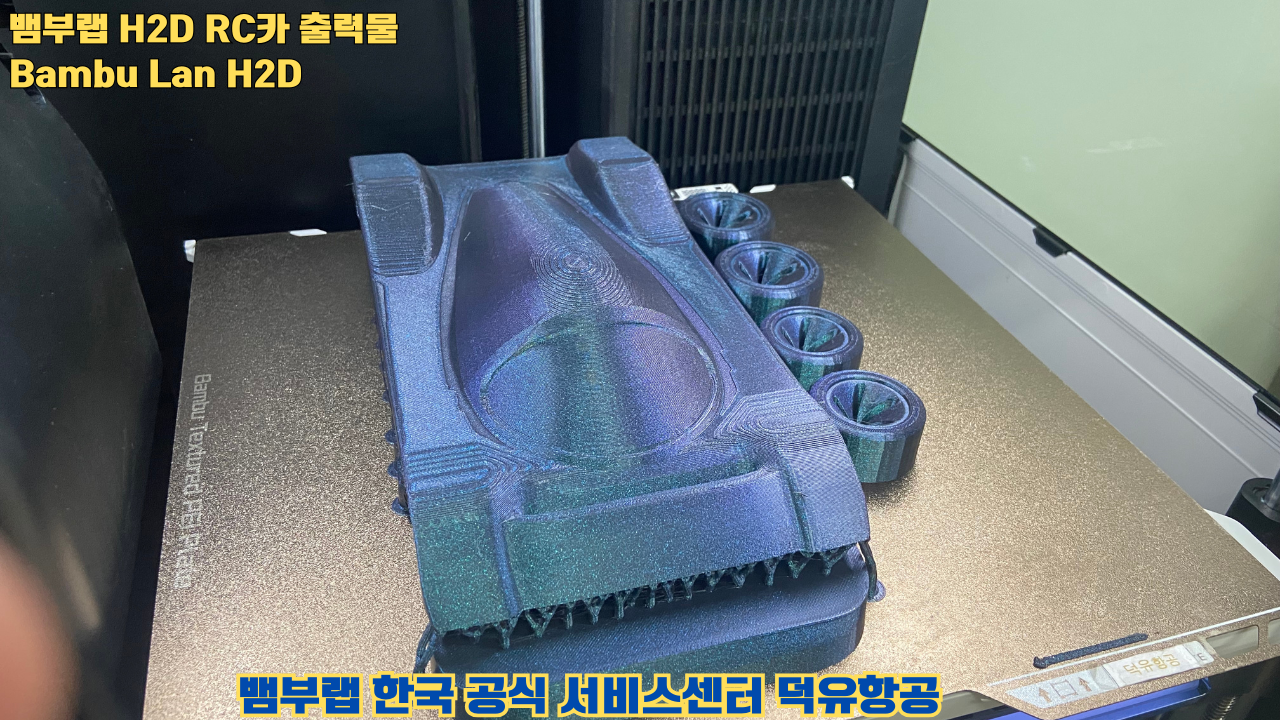
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
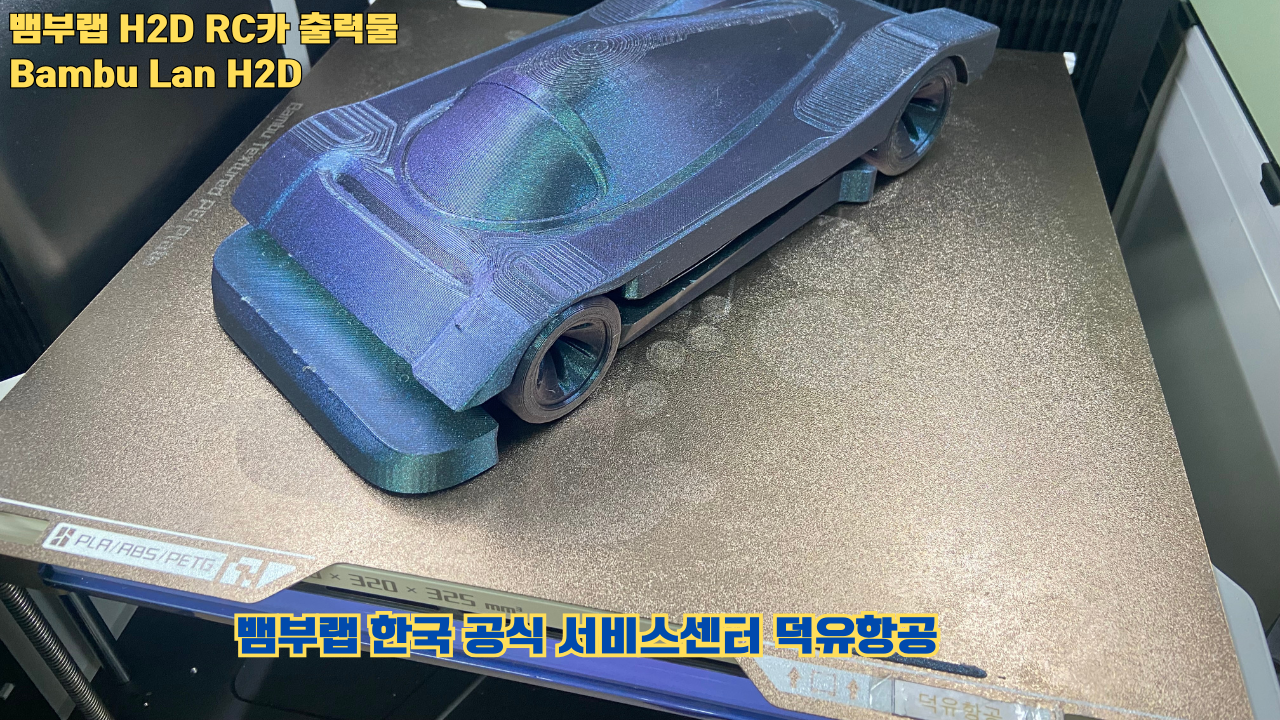
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
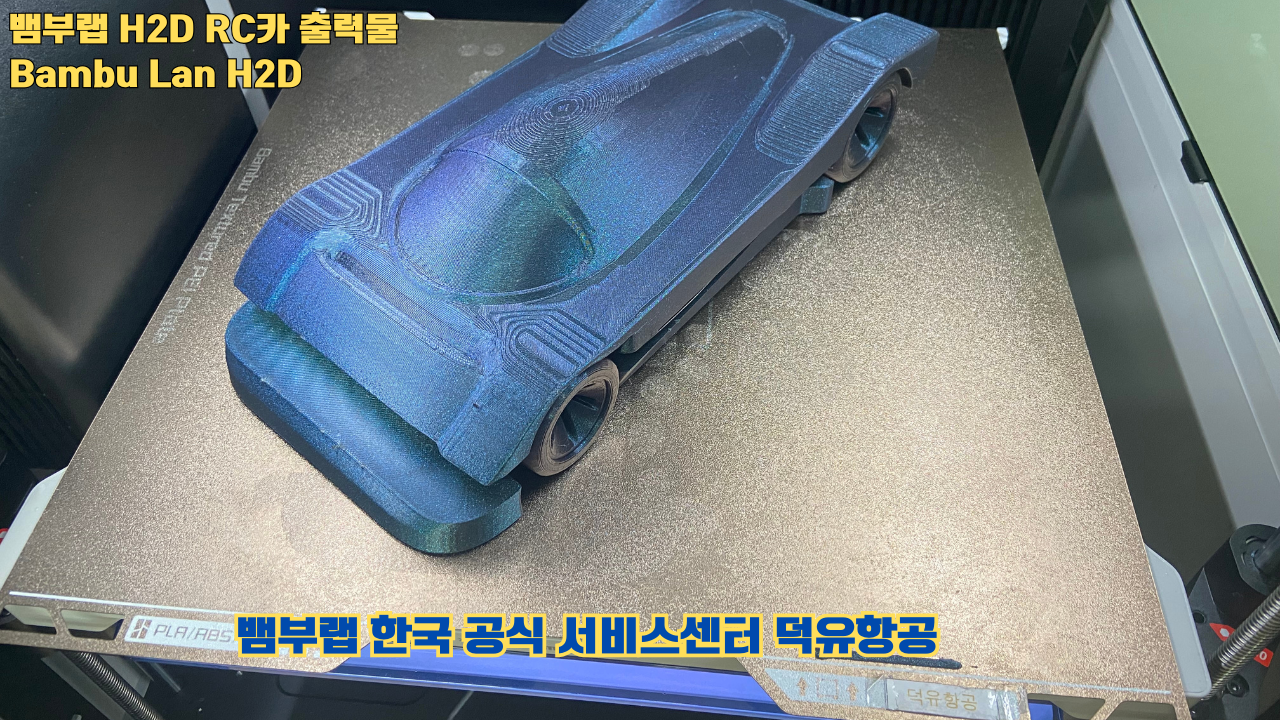
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
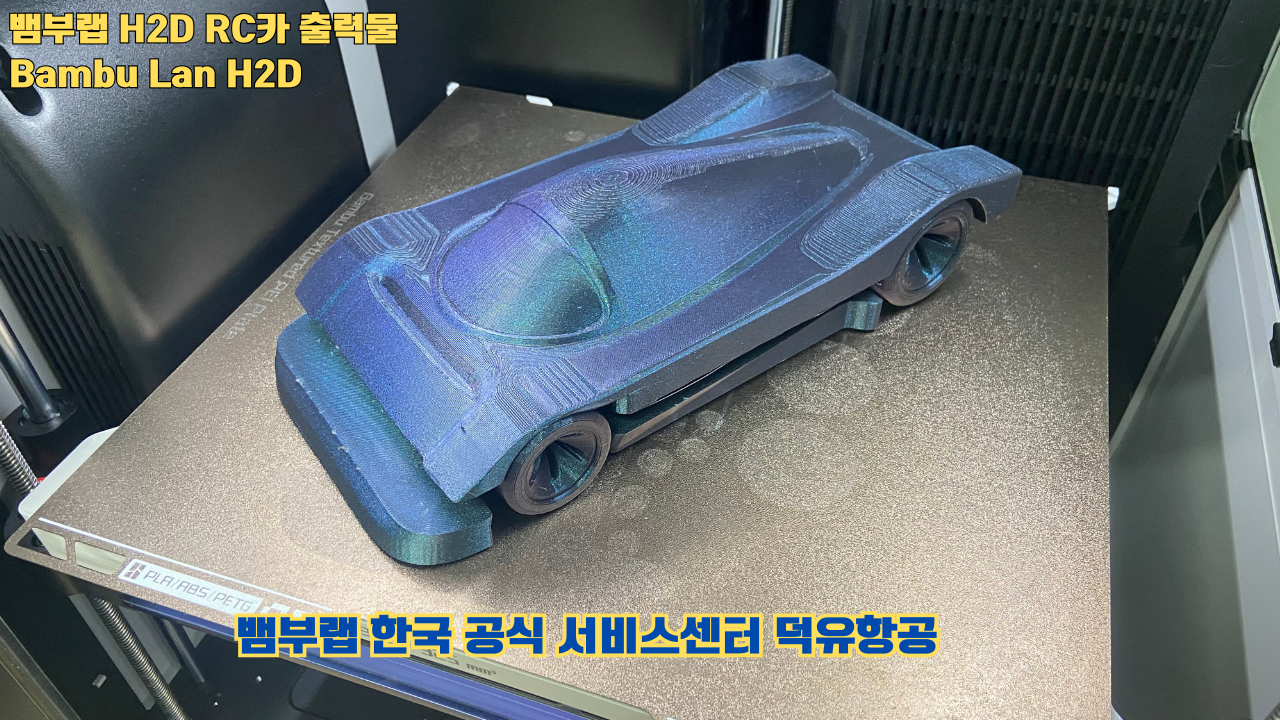
뱀부랩 H2D RC카 출력결과물 #H2D #Bambulab #덕유항공 #뱀부랩한국공식서비스센터
